基于现场工况的工业仪表精度校准方法及误差控制要点
现场校准为何频频“失灵”?
在石化、冶金或电力现场,我们经常遇到这样的怪象:一台刚在计量室检定合格的工业热电偶,装到管线上不到一周,DCS显示的温度就比工艺值偏了七八度。老师傅的第一反应往往是“表坏了”,但拆下来送检,报告却写着“合格”。问题到底出在哪?
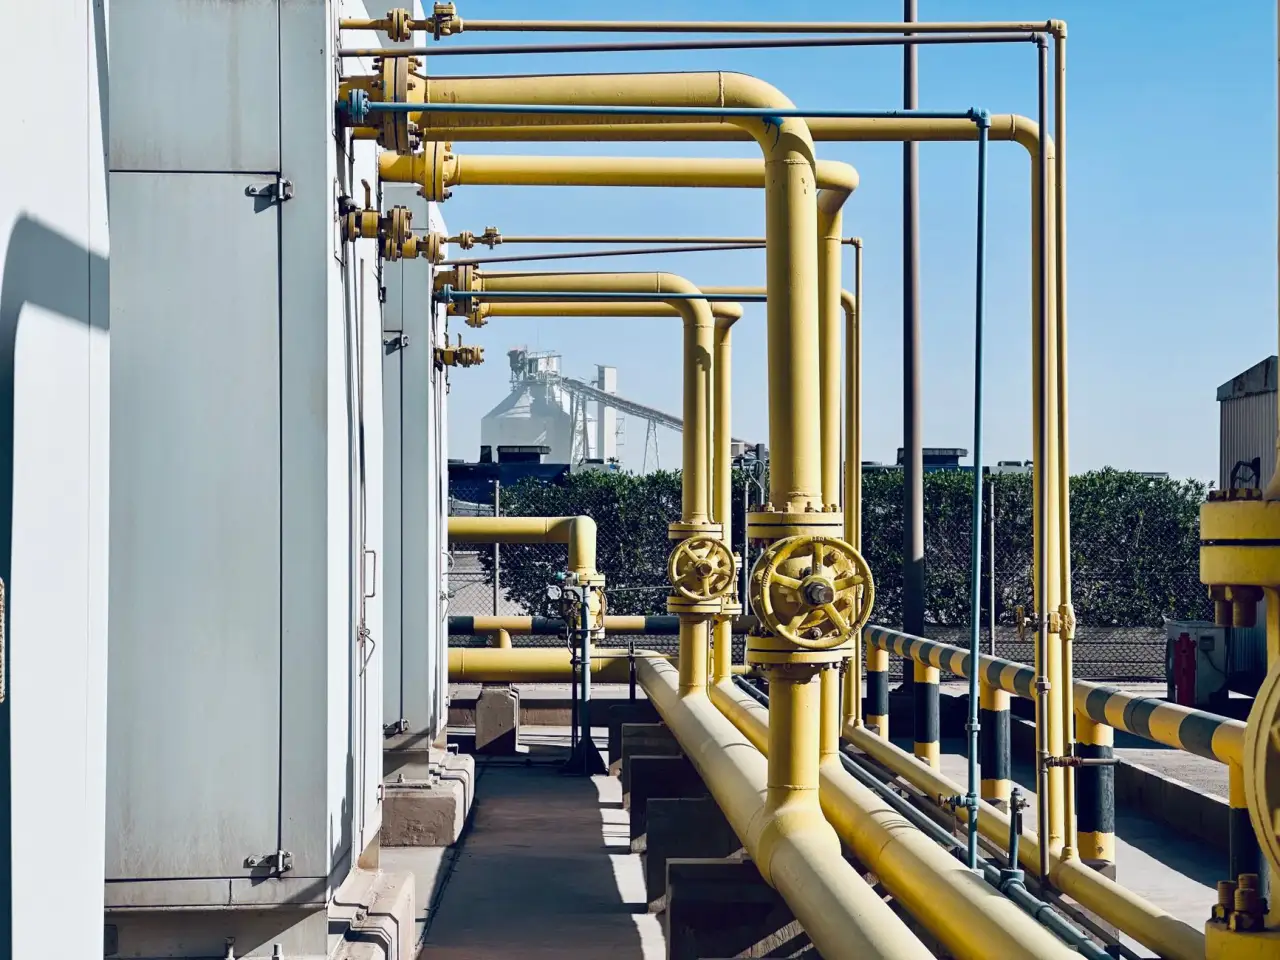
答案藏在安装深度和导热工况里。计量室的恒温油槽提供的是均匀温度场,而现场管道内介质流速、管壁厚度、甚至保温层破损程度都会改变测温端的传热路径。对于B型或S型工业热电偶,若插入深度不足管径的1/3,辐射散热带来的负偏差可能达到5℃以上——这不是仪表本身的误差,而是“工况误差”。
压力表校准:静压与脉动的双重陷阱
与热电偶不同,压力表在现场的失准更多源于动态效应。某化工厂的活塞式压缩机出口压力表,指针始终在量程的60%位置抖动,校验仪比对却发现实际压力平稳。拆检后确认,是阻尼孔被介质中的聚合物堵塞,导致表内硅油无法及时传递脉动压力。
这里有一个经常被忽视的细节:压力表的精度等级(如1.6级、2.5级)是在正弦波动频率≤1Hz、幅值不超过量程10%的条件下定义的。而现场螺杆泵的脉动频率常达3-5Hz,此时表内波登管的惯性响应会放大读数误差。正确做法是加装阻尼器或选用充液型仪表,而非盲目调校。
从“单点校准”到“全工况映射”
真正的现场校准逻辑,应当包含三个维度:静态精度、动态响应、环境补偿。静态精度指标准点上的示值误差;动态响应考察阶跃变化后的稳定时间;环境补偿则需考虑环境温度对热电阻引线电阻的影响——三线制接法虽能消除大部分引线误差,但若接线端子处氧化严重,接触电阻可能从0.02Ω漂到0.15Ω,对应Pt100输出偏差近0.4℃。
- 校准频次:连续运行工况下,工业热电偶建议每6个月比对一次;压力表在剧烈脉动场合缩短至3个月。
- 比对方法:优先采用现场在线比对(干体炉或回路校验仪),而非拆卸送检,避免反复拆装造成的机械应力。
- 数据记录:记录校准时的环境温度、介质温度、安装扭矩,这些参数直接影响复现性。
误差控制的三个实操要点
第一,冷端补偿不能依赖内置补偿。现场接线盒与DCS机柜间存在温差,尤其冬季,补偿导线引入的附加误差可达1.5℃。若条件允许,将补偿导线更换为延长型导线并做等温处理。第二,热电阻的自热效应在低流速介质中尤为明显——2mA激励电流在静止空气中可造成0.3℃的温升,而流动水中几乎可忽略。第三,压力表的取压口方向应垂直于介质流向,否则动压头会附加0.5%-1%的读数偏差。
对比各类仪表,工业仪表的误差来源权重差异很大:热电偶以安装和冷端为主,热电阻以自热和引线为主,压力表以动态响应和取压方式为主。因此,不建议采用统一的校准模板,而应针对每类仪表建立专属的现场校验作业指导书。
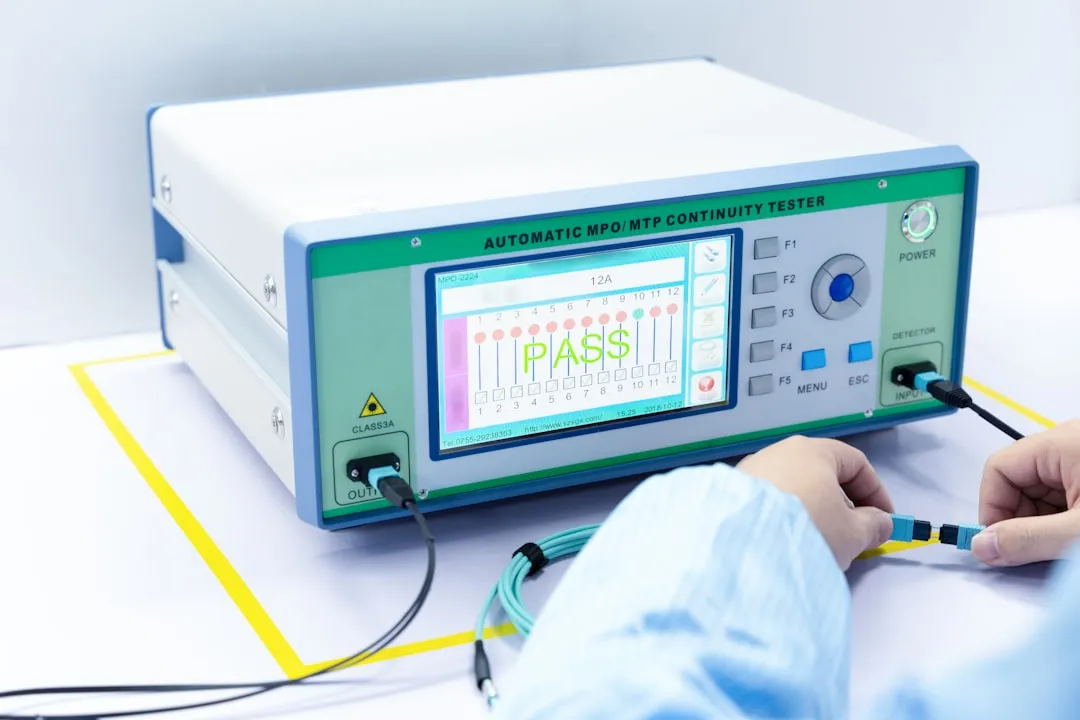
上海奥亿格网络科技有限公司在承接现场仪表运维项目时,积累了一套“两点一线”快速诊断法:先做全量程三点比对(0%、50%、100%),再对中间点做正反行程回差测试,最后用红外热像仪扫描接线端子温升。这套流程能筛掉80%以上的隐性故障,效率比传统方法提升近一倍。仪表校准不是实验室里的纸上谈兵,而是对现场工况的深度理解与动态平衡。